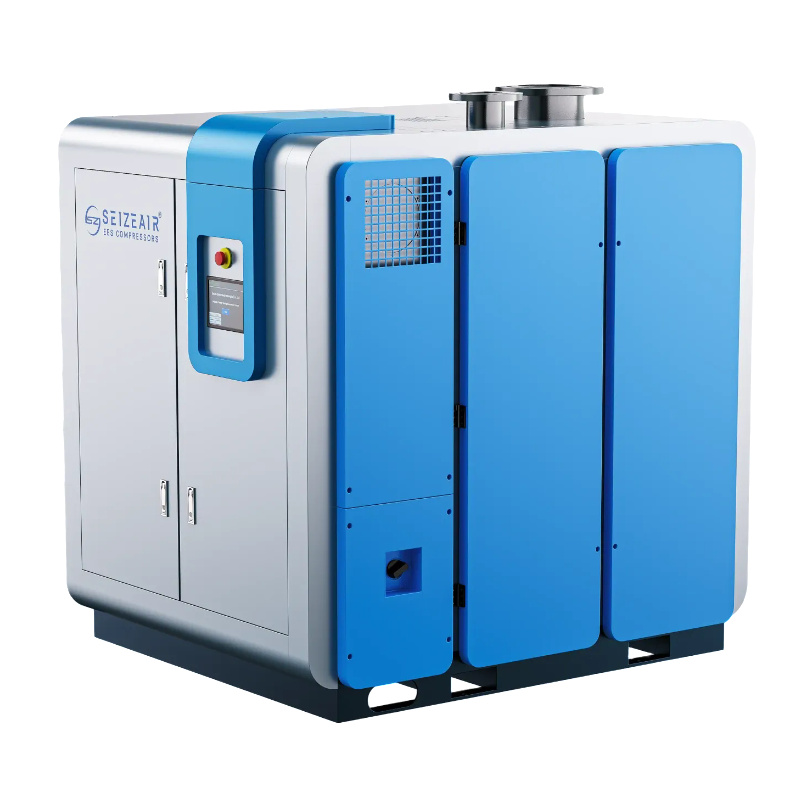
Um compressor de ar para a indústria eletrônica é avaliado por um único critério, que não tem nada a ver com a pressão em bar que ele gera. O que o define é o ar que se deposita sobre o produto após sair do bico. Este guia aborda o que a ausência de óleo realmente garante, como interpretar as classes de pureza da norma ISO 8573-1 para linhas de montagem de PCBs, ferramentas para semicondutores e salas limpas, como dimensionar a capacidade e a secagem de forma realista, como o layout da sala de compressores influencia a qualidade do ar e qual o custo total de aquisição de todo o sistema.
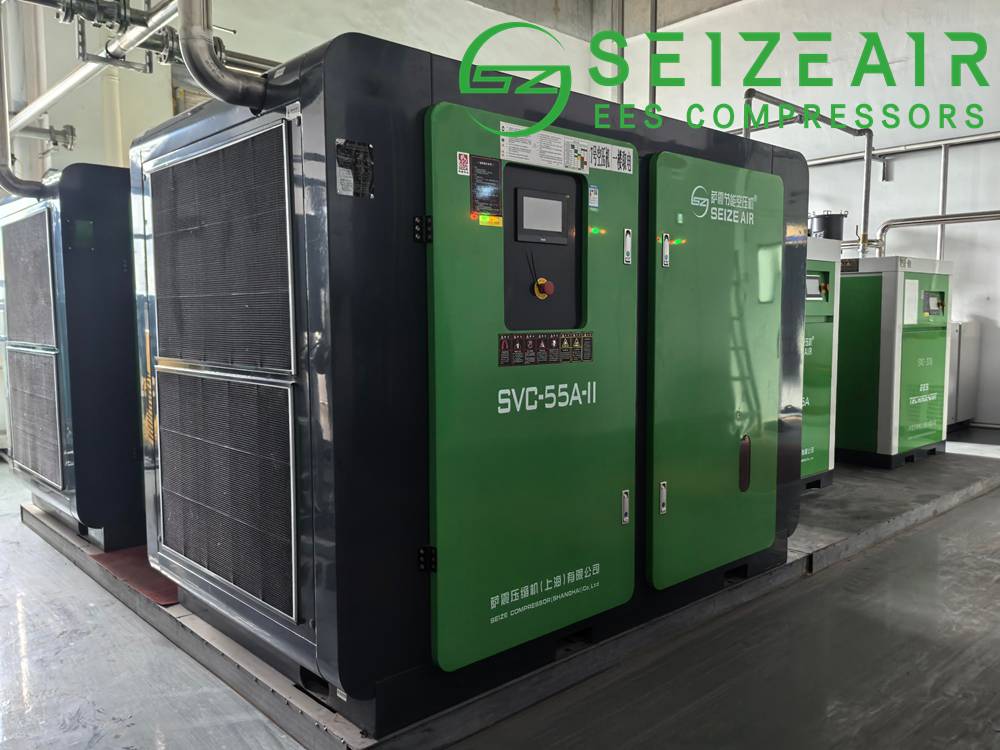
Por que o ar comprimido limpo é imprescindível na fabricação de eletrônicos?
A montagem eletrônica é uma das poucas indústrias em que o ar comprimido entra em contato direto com a superfície do produto. Ele aciona os geradores de vácuo nas cabeças de pick-and-place, alimenta os atuadores pneumáticos em dispensadores, crimpadores e manipuladores de teste, remove o excesso de resíduos dos estênceis, alimenta os sopradores ionizantes usados para controle de estática e fornece a rede de ar limpo e seco que as ferramentas de fabricação utilizam para manuseio de wafers, ventilação de câmaras e acionamento de válvulas.
Cada uma dessas aplicações coloca o conteúdo da sua tubulação em contato direto com uma superfície que posteriormente será soldada, colada, revestida ou medida. Uma película de hidrocarboneto com dez moléculas de espessura é invisível em uma área de cobre, mas altera a energia superficial. A solda deixa de molhar uniformemente, o revestimento conformal se retrai formando cordões em vez de fluir uniformemente, as conexões dos fios perdem resistência à tração e as juntas adesivas falham meses depois, em campo, em vez de na sua estação de testes. Os sintomas relatados se manifestam como resistência de contato intermitente, crescimento de dendritos sob umidade ou retornos prematuros "aleatórios" que nunca são rastreados até a sala do compressor.
As partículas causam danos mecanicamente. Uma lasca de metal ou um grão de pó dessecante maior que um mícron pode obstruir o orifício de 0.5 mm ou 0.7 mm de um bocal de colocação, derrubar um componente durante o ciclo ou se depositar em uma fotomáscara. Em uma linha de produção que realiza dezenas de milhares de colocações por hora, um desequilíbrio desse tipo custa mais do que a diferença entre um compressor básico e um de alta qualidade.
A água se comporta de maneira diferente novamente. O ar comprimido carrega toda a umidade que passou pelo secador, e a água livre aparece onde o ar esfria posteriormente: em um longo tubo que atravessa um espaço vazio não aquecido, em um regulador onde a queda de pressão resfria o fluxo, ou em um bocal de sopro aberto onde a expansão realiza o resfriamento. Água, resíduo de fluxo e alguns volts de polarização são a receita clássica para a migração eletroquímica. As equipes de investigação de causa raiz quase sempre começam com os materiais e os perfis de refluxo; é preciso um registro do ponto de orvalho antes que alguém questione a concessionária.
Há também o argumento do ritmo de produção. As operações modernas de eletrônica funcionam em três turnos com janelas de troca estreitas, portanto não há tempo ocioso para retrabalho causado por uma falha de energia. Problemas de qualidade do ar se manifestam como um aumento gradual na taxa de defeitos, em vez de uma falha limpa que possa ser programada, o que os torna mais caros do que a maioria das falhas de equipamentos com o mesmo impacto nominal.
É por isso que compradores experientes neste setor priorizam a qualidade do ar e, em segundo lugar, a potência em quilowatts, e por isso que a verdadeira questão mudou de "qual o tamanho do compressor de ar que preciso" para "qual a classe de pureza que meu processo exige e essa configuração ainda consegue atendê-la em agosto, com o secador em regeneração e a planta em plena carga?".
O que significa "isento de óleo" para um compressor de ar em aplicações na indústria eletrônica?
A expressão "isento de óleo" refere-se à câmara de compressão, não ao ar comprimido em si. Uma máquina isenta de óleo não introduz nenhum lubrificante no ar comprimido, portanto, o próprio elemento compressor não pode adicionar óleo. O que ela não pode fazer é remover o óleo já presente no ar de admissão, e toda fábrica localizada em um parque industrial apresenta níveis mensuráveis de vapores de hidrocarbonetos no ar ambiente. Os valores típicos variam entre aproximadamente 0.05 e 0.5 mg por metro cúbico, dependendo do tráfego de veículos, dos solventes utilizados nas proximidades e das chaminés de exaustão vizinhas. Uma empilhadeira a diesel em marcha lenta sob a entrada de ar elevará os níveis locais muito acima desse limite.
A norma ISO 8573-1 trata disso de forma honesta. A Classe 0 existe precisamente porque o "zero absoluto" não é mensurável na prática; portanto, a Classe 0 é definida como mais rigorosa que a Classe 1 e acordada entre o usuário e o fornecedor, com o método de teste especificado. Uma alegação genuína de Classe 0 é, portanto, um resultado medido em um local definido, sob condições definidas, comprovado por amostragem realizada de acordo com a ISO 8573-2 para aerossóis de óleo ou a ISO 8573-5 para vapores de óleo. Qualquer coisa inferior a isso é apenas uma descrição de produto, e descrições de produto não se sustentam em uma auditoria.
A distinção torna-se decisiva ao comparar tecnologias. Um compressor de ar de parafuso isento de óleo com rotores a seco elimina completamente a fonte de lubrificante; não há nada a jusante sujeito a degradação. Um compressor de parafuso convencional com injeção de óleo, equipado com filtros coalescentes e um estágio de carvão ativado, também pode fornecer ar tecnicamente isento de óleo, e muitas fábricas operam com sucesso dessa forma, mas o desempenho passa a depender do filtro a partir desse ponto. A segunda opção é mais barata na aquisição, porém mais cara de fiscalizar, pois a qualidade se deteriora entre as trocas de elementos filtrantes e ninguém percebe até que a taxa de defeitos aumente.
| INVERNO | O que isso realmente garante | O que não garante |
|---|---|---|
| Câmara de compressão sem óleo | Nenhum lubrificante entra em contato com o compressor, portanto a máquina não adiciona óleo. | Qualquer informação sobre os hidrocarbonetos ambientais aspirados pela entrada de ar. |
| Ar fornecido tecnicamente isento de óleo | Nível de óleo medido abaixo do limite acordado em um ponto de amostragem específico. | Desempenho após o meio filtrante ultrapassar sua vida útil projetada. |
| ISO 8573-1 Classe 0 | Mais rigoroso que a Classe 1, especificado e verificado individualmente. | Remoção de água, remoção de partículas e tudo o que estiver dentro da tubulação. |
| Óleo Classe 1 (0.01 mg/m3) | Um limite numérico definido que inclui vapor e aerossol. | Qualquer informação sobre a classe de partículas ou ponto de orvalho do mesmo ar. |
| Apenas a expressão “Certificado Classe 0” | Que existe um certificado | Onde foi medido, por qual método, ou se ainda é válido. |
Se uma única ideia sobreviver desta seção, que seja a de especificar o ar fornecido em vez da máquina. Inclua a classe de pureza de três números na consulta técnica, indique o ponto de amostragem, exija relatórios de teste na fase de comissionamento e solicite verificações periódicas durante toda a vida útil do equipamento.
Como a contaminação por óleo danifica linhas SMT, montagem de PCBs e ferramentas de wafer
Compreender os mecanismos de falha tem um valor real na resolução de problemas, porque cada mecanismo deixa uma assinatura reconhecível na placa. Uma vez identificado o padrão, três minutos ao microscópio direcionam o problema para a qualidade do ar, em vez de uma investigação de materiais que levaria três semanas.
Defeitos de solda e molhagem nas juntas
Os hidrocarbonetos em uma área de contato ou terminal atuam como uma camada de barreira. Durante a refusão, a liga fundida não consegue deslocá-la completamente, resultando em desmolhamento, áreas não molhadas nas bordas da área de contato ou formação de esferas de solda onde a liga se retrai do cobre ao qual nunca se ligou. A composição química do fluxo é projetada para remover óxidos, não filmes de hidrocarbonetos, portanto, a troca para um fluxo mais forte raramente resolve o problema e muitas vezes introduz problemas de corrosão. Em componentes de passo fino, o mesmo mecanismo produz defeitos do tipo "cabeça no travesseiro", onde a esfera e a pasta de solda nunca se fundem. A norma IPC-A-610 trata o desmolhamento como um defeito justamente porque essas juntas podem passar nos testes em circuito hoje e falhar após mil ciclos térmicos.
Revestimento conforme, colagem e laminação
A falha na adesão do revestimento é a versão em câmera lenta da mesma história. O revestimento é aplicado com aparência perfeita, mas depois se desprende em manchas após testes de umidade ou após um verão em campo. Revestimentos de acrílico, uretano e silicone dependem de uma energia superficial previsível; uma camada monomolecular de óleo é suficiente para comprometê-la. Adesivos estruturais em laminação de displays e materiais de fixação de chips em embalagens se comportam da mesma maneira, e ambos são locais caros onde se detecta contaminação.
Sistema de sucção a vácuo, bicos e controle de movimento
Os cabeçotes de colocação geram vácuo através de pequenos ejetores alimentados por ar comprimido. Névoa de óleo e partículas finas se acumulam na garganta do ejetor e no orifício do bico, reduzindo o nível de vácuo até que os componentes se soltem ou se desalinhem. Na maioria das fábricas, isso é diagnosticado como desgaste do bico e, por um tempo, a substituição dos bicos resolve o problema, até que o novo conjunto também apresente problemas. Posteriormente, mancais pneumáticos, guias pneumáticas e cilindros pneumáticos desenvolvem obstruções devido ao acúmulo de verniz, e sua repetibilidade se desvia para fora da faixa ideal do processo muito antes de alguém pensar em filtros.
Sopradores ionizantes e controle estático
Um programa de descarga eletrostática pressupõe uma emissão iônica equilibrada em cada estação de trabalho protegida. Pontas emissoras revestidas de óleo emitem íons de forma irregular e perdem sua capacidade de neutralização, de modo que uma bancada pode passar na verificação trimestral do ionizador na segunda-feira e estar fora das especificações seis semanas depois. Como as auditorias são realizadas periodicamente, em vez de continuamente, a janela de exposição passa despercebida.
Ferramentas para semicondutores e redes de ar limpo e seco
Fábricas de semicondutores, empresas de embalagens e fábricas de displays operam uma rede CDA dedicada com limites mais rigorosos do que as necessidades de montagem, frequentemente com partículas Classe 1 e ponto de orvalho sob pressão abaixo de -40 °C, às vezes abaixo de -70 °C no ponto de uso, além de controles sobre íons metálicos e contaminação molecular no ar que vão muito além da norma ISO 8573. Nesses casos, a contaminação é um problema tanto de disponibilidade de ferramentas quanto de rendimento. Vedações de câmaras de processo, bombas de vácuo, válvulas pneumáticas e circuitos de gás de purga se degradam quando a umidade ou a carga de hidrocarbonetos aumentam, e uma limpeza não programada de ferramentas pode custar mais do que a conta de energia anual do compressor que as alimenta.
Explicação das classes de pureza da norma ISO 8573-1 para ar de grau eletrônico.
A norma ISO 8573-1:2010 define a qualidade do ar comprimido como três números independentes, representados por XYZ, onde X representa partículas, Y representa água e Z representa óleo total. Como cada número é definido separadamente, você pode solicitar exatamente o que seu processo precisa, em vez de pagar pela melhor classificação disponível para os três. Uma planta frequentemente precisa de ar comprimido Classe 1 para partículas, Classe 2 para água e Classe 1 para óleo; comprar ar comprimido Classe 1 para água, além disso, não fornece nada além de ar de purga.
| Aula | Partículas: contagem máxima por m³ por tamanho (0.1-0.5 / 0.5-1.0 / 1.0-5.0 mícron) | Água: ponto de orvalho sob pressão máxima | Óleo, total incluindo vapor |
|---|---|---|---|
| 0 | Conforme especificado pelo usuário, mais rigoroso que a Classe 1. | Conforme especificado pelo usuário, mais rigoroso que a Classe 1. | Conforme especificado pelo usuário, mais rigoroso que a Classe 1. |
| 1 | 20,000 / 400 / 10 | -70 C | 0.01 mg / m3 |
| 2 | 400,000 / 6,000 / 100 | -40 C | 0.1 mg / m3 |
| 3 | Não especificado / 90,000 / 1,000 | -20 C | 1.0 mg / m3 |
| 4 | Não especificado / não especificado / 10,000 | + C 3 | 5.0 mg / m3 |
| 5 | Não especificado / não especificado / 100,000 | + C 7 | Acima de 5.0 mg/m3 |
Duas observações importantes evitam discussões futuras. Primeiro, as classes de partículas são contabilizadas por metro cúbico em três faixas de tamanho, e você deve atender a todas as faixas aplicáveis, não apenas àquela que lhe interessa. Segundo, o limite para óleo inclui vapor, e é exatamente por isso que uma máquina pode passar no teste de aerossol e ainda assim não atender ao limite de vapor; somente uma medição que abranja ambos, ou um estágio de adsorção que capture o vapor, elimina essa discrepância.
Quem digita “requisitos de ar comprimido para salas limpas” ou “compressor de ar ISO 8573 Classe 0” em uma caixa de pesquisa geralmente está tentando responder a uma única pergunta prática: qual linha da tabela acima se aplica à minha pesquisa. A resposta adequada depende do processo, que será o tema da próxima seção.
Qual o nível de qualidade do ar realmente necessário para cada processo eletrônico?
Especificar em excesso custa caro, enquanto especificar de menos custa caro. Na prática, a maioria das fábricas solicita Classe 1 em todos os casos por precaução, e não por análise, e depois descobre, sem perceber, que manter o ponto de orvalho da Classe 1 durante todo o ano exige energia de purga adicional não prevista no orçamento. Os pontos de partida abaixo são defensáveis para operações típicas; valide-os considerando sua própria janela de processo e seu histórico de defeitos.
| Aplicação | Classe de pureza recomendada (partículas.água.óleo) | notas práticas |
|---|---|---|
| Desmontagem de painéis, ventilação de compartimentos, ar comprimido geral da planta | 2.4.1 | O ar filtrado da oficina é adequado; mantenha-o longe de superfícies eletrônicas. |
| Ar comprimido para máquinas SMT: alimentadores, transportadores, atuadores pneumáticos | 2.2.1 | Ponto de orvalho de +3°C não é suficiente; utilize secagem por adsorção e verifique a carga de verão. |
| Geração de vácuo de coleta e posicionamento | 2.2.1 mais filtragem no ponto de uso | O diâmetro do bico injetor define o limite de partículas mais do que qualquer outro fator. |
| Impressão de pasta de solda e limpeza de estêncil | 1.2.1 | O ar entra em contato direto com a pasta; a umidade causa escorrimento e formação de pontes. |
| Revestimento conformal, dispensação, colagem adesiva | 1.2.1 | Sensibilidade à energia superficial; o óleo é o principal fator de falha. |
| Sopradores ionizantes em estações de trabalho com proteção ESD | 2.2.1 | Emissores sujos falham nas verificações de função mesmo quando a classe é atendida. |
| Dispositivos de teste, ICT e acessórios para sondas móveis | 2.2.1 | Películas nas pontas das sondas degradam a confiabilidade do contato e prolongam o tempo de teste. |
| Rede CDA de semicondutores e embalagens | 1.1.0 ou 1.2.0, dependendo da ferramenta. | Siga as especificações do fabricante da ferramenta, nunca uma regra genérica. |
| Salas limpas para montagem de displays, óptica e lentes | 1.2.0 | A classe da sala limpa geralmente determina a exigência de partículas mais do que a ferramenta utilizada. |
Um padrão merece atenção. A combinação de óleo Classe 1 com água Classe 2 aparece repetidamente, o que é encorajador, pois essa combinação é perfeitamente alcançável com um sistema de ar comprimido isento de óleo, um secador por adsorção dimensionado corretamente e uma filtragem adequada. Além disso, essa combinação tende a representar o melhor equilíbrio entre risco e custo operacional para a maioria das plantas.
De onde vem a contaminação quando o compressor já está isento de óleo?
As fábricas compram uma máquina Classe 0, medem resultados ruins no ponto de uso seis meses depois e culpam a máquina. Em aproximadamente nove de cada dez casos, o compressor é o culpado. A cadeia abaixo mostra todos os pontos onde a qualidade do ar é melhorada ou piorada após o compressor.
[ar ambiente de entrada] <- vapor de hidrocarbonetos provenientes do tráfego, solventes e escapamentos | filtro de entrada (estágio grosso, tipicamente de 5 mícrons ou maior) | unidade compressora isenta de óleo (sem lubrificante em contato com o ar) | resfriador posterior -> separador de umidade -> dreno de condensado | reservatório de ar <- tanque úmido, corrosão interna, trechos mortos | secador principal (refrigerado ou por adsorção) | filtro de partículas -> filtro coalescente -> estágio de carbono opcional | anel de distribuição principal: aço carbono corrói, aço inoxidável não | trechos de distribuição com pontos de drenagem -> filtros de ponto de uso | linha SMT / ferramenta para sala limpa / rede CDA
Cada um dos caminhos a seguir merece uma linha na revisão do projeto, e cada um deles é barato de resolver no papel, mas caro de adaptar posteriormente.
- A entrada de ar está posicionada incorretamente. Posicionar a entrada de ar ao lado de uma doca de carga, uma sala de geradores ou um depósito de solventes define a sua carga de referência de hidrocarbonetos para os próximos quinze anos. Uma entrada de ar canalizada ao nível do telhado, com separação adequada, é geralmente a melhoria de qualidade mais barata disponível.
- Corrosão no interior de um anel de distribuição principal de aço carbono. A ferrugem gerada a jusante de uma máquina em perfeito estado interfere na contagem de partículas tão eficazmente quanto um compressor contaminado. Tubos de aço inoxidável ou alumínio são padrão em fábricas de eletrônicos justamente por esse motivo, e seu custo de instalação é frequentemente recuperado simplesmente pela eliminação das perdas diferenciais de filtragem causadas pelas partículas de ferrugem.
- Reservatórios úmidos e drenos manuais. Um reservatório que armazena condensado a 40 °C funciona como um umidificador. Drenos eletrônicos sem perda de carga com contatos de alarme têm baixo custo e eliminam a dependência do operador, que sempre falha durante os turnos de férias.
- Secadores de adsorção subdimensionados ou desgastados. A comutação da torre, o volume de purga e o ponto de orvalho alcançável dependem da disponibilidade de ar suficiente na temperatura adequada. Os secadores tendem a apresentar falhas após a primeira onda de calor do verão, razão pela qual os registros de testes devem sempre abranger a estação quente.
- Elementos filtrantes que ultrapassaram sua vida útil. A pressão diferencial aumenta, o consumo de energia aumenta e, eventualmente, o meio libera o que havia capturado.
- Pernas dormentes e quedas abandonadas. Qualquer conexão em T com tampa se torna um ponto de estagnação onde a água e o crescimento microbiano se acumulam, sendo então arrastados para a tubulação durante uma variação de pressão.
- Manuseio de condensado. Mesmo com compressão isenta de óleo, o condensado pode transportar traços de hidrocarbonetos do ar ambiente, e a maioria das jurisdições exige tratamento antes do descarte no esgoto.
- Pistolas de ar comprimido com ponta aberta e carretéis de mangueira. Essas são as formas mais comuns pelas quais o ar limpo do processo é recontaminado, quando os operadores fazem algo razoável com o ar da oficina.
Dimensionamento de um compressor de ar para a indústria eletrônica: capacidade e redundância
Erros de dimensionamento são excepcionalmente comuns aqui porque a maior parte da demanda em uma fábrica de eletrônicos chega em pulsos curtos e intensos, em vez de um fluxo constante. Um pulso de vácuo para selecionar um componente dura frações de segundo, mas centenas de máquinas operam em pulsos durante um turno. A média mascara os picos, e são justamente os picos que causam quedas de pressão, que por sua vez causam erros de posicionamento e placas rejeitadas.
Comece pela lista de equipamentos, em vez da placa de identificação da máquina que você está substituindo. Para cada consumidor, registre a vazão de projeto a uma pressão especificada, seu ciclo de trabalho e quantas unidades operam simultaneamente. Aplique um fator de simultaneidade derivado de medições em uma linha comparável, em vez de uma suposição otimista.
Demanda registrada = soma de todos os consumidores de (fluxo de ferramentas x ciclo de trabalho x quantidade) Fluxo de projeto = demanda registrada x fator de simultaneidade (1.2 a 1.4 é comum para salas SMT densas) Dimensionamento do reservatório, em termos simples: ar armazenado utilizável (equivalente a ar livre) ~ volume do reservatório x variação de pressão permitida (bar) volume necessário ~ (demanda de pico do evento – saída do compressor) x duração do evento ——————————————————– variação de pressão permitida Portanto, se a fábrica precisar suportar 45 segundos de demanda de pico e você permitir uma variação de 1.0 bar, dimensione o armazenamento para cobrir aproximadamente 45 segundos da falta de ar.
Uma regra prática para salas de montagem SMT de alta densidade é manter pelo menos 30 a 60 segundos de armazenamento de fluxo total, combinado com uma redução de velocidade do compressor suficientemente rápida para lidar com o restante. Máquinas de velocidade variável ajudam duplamente nesse processo: elas fornecem a resposta precisa que o armazenamento não consegue oferecer e mantêm uma faixa de pressão mais estreita, o que, por si só, melhora a precisão da montagem.
A redundância merece uma menção explícita na consulta. Fábricas de eletrônicos raramente aceitam um único ponto de falha, portanto, N+1 é o padrão, o que significa que, mesmo com uma unidade inativa para manutenção, a capacidade restante mantém o fluxo de produção total com a pressão mínima aceitável. Este é o principal argumento de engenharia para a instalação de duas máquinas de médio porte em vez de uma unidade grande, embora a unidade grande seja mais barata por unidade de fluxo e ocupe menos espaço.
Anel principal mantido entre 7.0 e 6.5 bar (manométrico) ============================================================ | | | Unidade A Unidade B Unidade C (em espera) VSD VSD backup de velocidade fixa | | | +---- controlador mestre com sequenciamento de faixa de pressão ----+ | [ banco de secadores ] -> [ receptor ] -> [ distribuição ] -> linhas SMT Perda de qualquer unidade individual: as unidades restantes ainda mantêm a pressão mínima com vazão máxima Perda do banco de secadores: bypass projetado para continuidade, com alarmes de ciclo de trabalho e qualidade
Por que -40 °C é melhor que +3 °C em uma fábrica de eletrônicos, e quanto isso custa?
A seleção do ponto de orvalho é onde se define um valor substancial, mesmo que de forma sutil. Um secador refrigerado mantém o ponto de orvalho sob pressão em torno de +3 °C a +5 °C, o que é adequado para ar comprimido industrial em geral, mas inadequado para a maioria dos trabalhos com eletrônicos, pois o ar aquece após sair do secador e qualquer resfriamento subsequente pode liberar água: um longo tubo passando por um espaço vazio não aquecido, uma queda de pressão em um regulador ou a expansão em um bocal aberto.
Um secador por adsorção atinge -20 °C, -40 °C ou -70 °C, dependendo do projeto de purga e do tipo de dessecante. A contrapartida é o ar de purga e o consumo de energia elétrica. Unidades de torre dupla sem aquecimento geralmente consomem de 12 a 20% da vazão nominal como purga em plena carga, e esse é o ar comprimido que você já pagou para produzir. Projetos com purga aquecida reduzem consideravelmente esse consumo, e o controle dependente do ponto de orvalho só alterna entre as torres quando o dessecante está realmente saturado, economizando purga durante períodos de baixa carga e durante os turnos noturnos.
A decisão não é puramente técnica. Comparar financeiramente um secador refrigerado com um secador por adsorção significa ponderar o custo anualizado do ar de purga em relação ao custo de um único evento de refugo causado pela umidade. Em uma planta que opera 6,000 horas por ano, a purga em um secador de adsorção de médio porte representa um valor visível na conta de energia elétrica, mas geralmente é pequena em comparação com uma semana de refugo por adesão de revestimento ou um lote devolvido do campo.
Ao elaborar a especificação, dois outros fatores são importantes. O índice de pureza da água, definido na classe de pureza, aplica-se a um ponto de amostragem específico, e não à saída do secador. Portanto, longos percursos de distribuição, variações na temperatura ambiente e a queda de pressão entre o secador e o equipamento são fatores relevantes. Além disso, o pó do dessecante é uma fonte de partículas, razão pela qual um filtro posterior dedicado, a jusante de cada torre de dessecante, deve fazer parte do escopo básico, e não da lista de opcionais. Um secador de ar com dessecante, devidamente especificado , é sempre fornecido com esse filtro posterior incluso, enquanto um filtro de precisão em cada ramificação retém as partículas geradas pela tubulação.
Escolhendo a tecnologia de compressor adequada para a fabricação de eletrônicos
Quatro tecnologias abrangem essencialmente todas as aplicações eletrônicas, e a escolha é determinada principalmente pela faixa de vazão e pelo nível de risco financeiro que você atribui à possibilidade de contaminação por hidrocarbonetos.
| Inovadora | Faixa de fluxo típica | Risco do petróleo | Adaptar-se a fábricas de eletrônicos |
|---|---|---|---|
| Parafuso de funcionamento a seco sem óleo | Aproximadamente de 10 a 120 m³/min | Nenhuma informação sobre a extremidade aérea; projetos com certificação TUV Classe 0 disponíveis. | Sistemas centrais que alimentam as salas de montagem e transmissão (SMT) e as redes de salas limpas. |
| Parafuso isento de óleo lubrificado a água | Aproximadamente de 3 a 40 m³/min | Nenhuma; a água tratada substitui o óleo dentro do compressor. | Usinas de médio porte que necessitam de Classe 0 sem altas temperaturas no rotor. |
| Rolagem sem óleo | Aproximadamente 0.2 a 2 m³/min por unidade, com capacidade para fluxos maiores. | Nenhum; elemento de compressão muito simples | Laboratórios, linhas de produção pequenas, embalagens para ponto de uso, áreas com baixo nível de ruído |
| Centrífuga sem óleo | Acima de aproximadamente 60 m³/min | Nenhum da extremidade aérea | Grandes fábricas com alta e constante demanda por CDA |
Para instalações de médio porte, a discussão geralmente se resume a duas opções. Um compressor de parafuso isento de óleo e lubrificado a água utiliza água tratada em vez de óleo no bloco compressor, o que elimina a fonte de hidrocarbonetos e mantém as temperaturas de compressão baixas, geralmente abaixo de 60 °C. A menor temperatura do rotor reduz a carga térmica no resfriador posterior, diminui o desgaste dos revestimentos internos e facilita consideravelmente o resfriamento da máquina em uma sala de máquinas durante o verão. A responsabilidade correspondente é o tratamento rigoroso da água: controle da condutividade, trocas periódicas de água e atenção às condições das vedações.
Em locais com fluxos menores ou onde as máquinas precisam ficar próximas da produção por questões de espaço ou redundância, um compressor scroll isento de óleo é uma solução modular robusta. Não há lubrificante em nenhum ponto do circuito de compressão, os níveis de ruído são baixos o suficiente para que as máquinas possam ficar próximas da produção sem a necessidade de uma cabine de proteção, e a capacidade pode ser adicionada em pequenos incrementos, acompanhando o crescimento em vez de exigir um investimento inicial exorbitante anos antes da demanda.
Antes de enviar solicitações de orçamento aos fornecedores, utilizar um guia estruturado de seleção de compressores isentos de óleo economizará semanas de esclarecimentos. Defina sua classe de pureza, a demanda simultânea no pior cenário, a pressão mínima aceitável, as condições ambientais da sala de compressores, os requisitos de redundância e o nível de ruído permitido em um único documento e, em seguida, solicite orçamentos aos fornecedores com base nele. Isso também torna as propostas recebidas verdadeiramente comparáveis, o que geralmente não acontece quando cada fornecedor assume valores diferentes sem qualquer justificativa.
Layout da sala de compressores, tubulação e compatibilidade com salas limpas
A qualidade do ar é em grande parte determinada por decisões que se assemelham a instalações hidráulicas. A localização, o trajeto da entrada de ar, o material dos tubos e a drenagem são aspectos pouco atraentes, mas que determinam se o investimento feito no sistema de ar comprimido realmente chega ao equipamento.
Localização e entrada
Instale a entrada de ar na fonte mais limpa disponível e garanta uma ventilação adequada para o ambiente. As salas de compressores precisam de trocas de ar suficientes para que o fluxo do ventilador do radiador não recircule o ar quente descarregado de volta para a entrada, uma falha que se manifesta todos os verões como desligamentos inexplicáveis e redução da produção. Mantenha a sala separada de qualquer processo que gere solventes, poeira ou vapores de solventes, e mantenha-a fisicamente isolada dos exaustores de caldeiras ou geradores. Se a planta não tiver uma parede externa limpa, a instalação de dutos de entrada até o nível do telhado geralmente custa menos do que as consequências de uma parede contaminada.
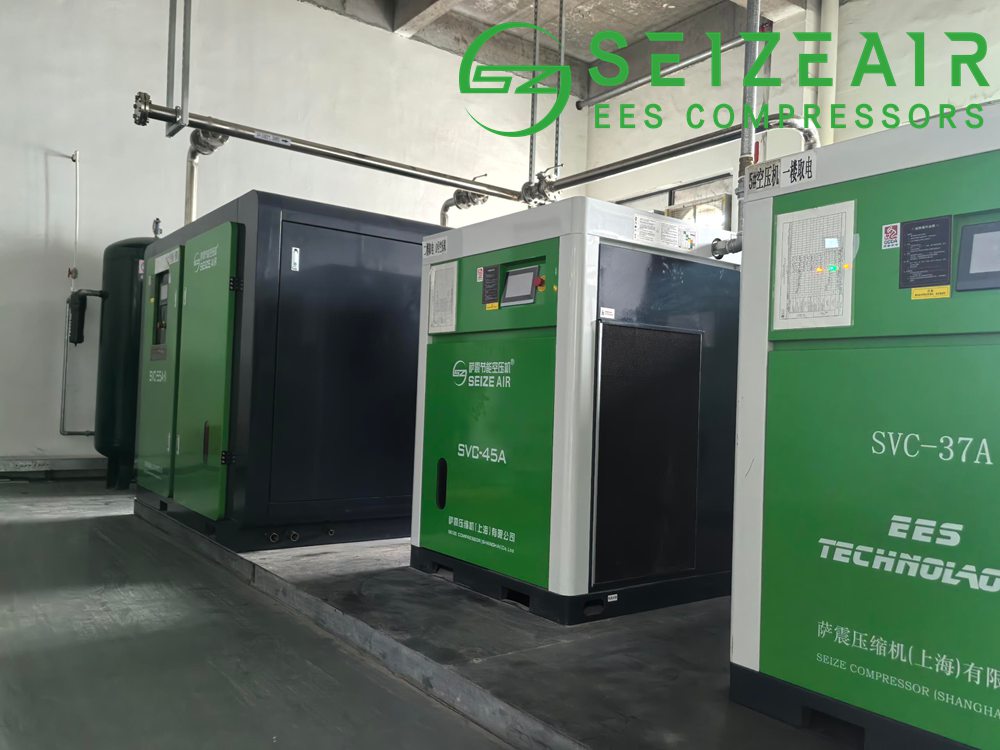
Ventilação e gerenciamento de calor
Regra geral: dimensione a ventilação do ambiente para remover o calor equivalente à potência de entrada do motor instalado, menos o calor dissipado por qualquer sistema de refrigeração, e adicione uma margem para a semana mais quente do ano. Direcione o ar quente para fora do edifício no verão e, opcionalmente, de volta para o ambiente no inverno. Quando a planta possui aquecimento ambiente ou água de processo para pré-aquecimento, máquinas resfriadas a água permitem a recuperação de calor, o que pode retornar uma grande fração da energia de entrada.
Ruído e vibração
Em fábricas de eletrônicos, a sala de compressores costuma ficar mais próxima das pessoas do que em indústrias pesadas, fazendo com que a vibração estrutural se propague para as áreas de produção adjacentes. Suportes antivibração, conectores flexíveis nas linhas de descarga e refrigeração, e tratamento acústico da própria sala geralmente são mais econômicos quando incluídos no escopo original do projeto. Máquinas destinadas à instalação próxima à linha de produção devem ser avaliadas quanto ao nível de ruído real medido na distância especificada, e não apenas com base em um valor de catálogo.
Projeto do material da tubulação e da rede de distribuição principal
Utilize distribuição em aço inoxidável ou alumínio em vez de aço carbono e projete o anel principal de forma que o ar possa alcançar qualquer grande consumidor por duas direções, mantendo a velocidade moderada e a perda de pressão baixa. Incline ligeiramente os tubos principais na direção do fluxo, com drenos automáticos em todos os pontos baixos, faça as derivações na parte superior do coletor em vez da inferior e evite conexões em T rígidas que criem pontos mortos. Pontos de derivação com válvulas permitem adicionar capacidade sem interromper o funcionamento da planta.
Drenagem e condensado
Drenos eletrônicos de perda zero com saídas de alarme devem ser instalados no receptor, após cada resfriador posterior, em todos os pontos baixos e após cada secador. Direcione o condensado para um separador antes da descarga e trate-o onde as normas locais exigirem. As saídas de alarme valem muito mais do que o custo do hardware, pois um dreno travado aberto pode consumir silenciosamente uma parcela considerável da sua produção de ar comprimido por semanas.
O que significa a norma ISO 14644 para equipamentos de compressão em salas limpas?
A norma ISO 14644 rege a classificação de salas limpas, não a qualidade do ar comprimido, razão pela qual as duas se confundem. Seu compressor não precisa atender a uma classe de sala limpa, mas o ar que ele fornece deve atender à classe de pureza exigida pelo seu processo, e os equipamentos localizados dentro ou adjacentes a áreas limpas não devem liberar partículas no ambiente controlado. Na prática, isso significa superfícies externas lisas e laváveis, sem isolamento fibroso exposto, penetrações seladas nas paredes da sala limpa e limpeza externa rotineira com agentes aprovados. Quando uma máquina precisar ficar dentro de um espaço adjacente a uma sala limpa, confirme as classificações do invólucro, a compatibilidade do material com os agentes de limpeza e a rota de acesso para manutenção antes de fazer o pedido, pois a adaptação de acesso é complexa.
Qual é o custo real de aquisição de um compressor de ar Classe 0?
O preço de compra geralmente representa menos de um quarto do custo total de um compressor ao longo de dez anos; a eletricidade corresponde à maior parte do restante. Para fábricas de eletrônicos que operam em dois ou três turnos, isso é ainda mais importante do que na maioria das indústrias, pois as horas de operação multiplicam cada diferença de eficiência.
Consumo anual de eletricidade (kWh) = potência de entrada (kW) x horas de operação por ano. Custo anual de eletricidade = kWh anuais x tarifa. Compare com a potência específica: potência específica = potência de entrada (kW) / vazão fornecida, por exemplo, kW por 100 cfm, com pressão de descarga e condições ambientais idênticas. Custo aproximado de dez anos de propriedade: compra + instalação + 10 anos de energia + manutenção planejada + elementos filtrantes + energia do secador + tratamento do condensado – valor residual. Verificações de sensibilidade úteis: +1 bar de pressão de descarga ~ 6 a 7% mais energia para a mesma vazão de fuga a 20% da produção ~ um quinto da sua conta de ar desperdiçada. VSD em um ciclo de trabalho flutuante ~ tipicamente 20 a 35% de economia em relação à velocidade fixa.
Faça a comparação em termos de potência específica por unidade de vazão fornecida, em vez de kW da máquina, pois isso expõe imediatamente as diferenças ocultas pelas especificações técnicas. Uma máquina que parece 3% mais eficiente, mas opera com 0.5 bar a mais do que o necessário, perde completamente essa vantagem, já que aumentar a pressão de descarga em 1 bar custa aproximadamente de 6 a 7% mais energia para a mesma produção. Em projetos que realizamos na Seize Air com clientes da área de eletrônica, reformular essa comparação repetidamente alterou a proposta vencedora.
O inversor de frequência se mostra essencial aqui, pois os perfis de carga dos equipamentos eletrônicos sofrem grandes oscilações. Entre turnos, durante as trocas de ferramentas e nos fins de semana, a demanda cai drasticamente, e uma máquina de velocidade fixa, parada e sob carga, desperdiça energia a cada minuto ocioso. Além da economia de energia, os inversores de frequência mantêm uma faixa de pressão mais estreita, o que, por si só, representa um benefício em termos de rendimento em equipamentos de colocação de alta velocidade.
Outras três alavancas são frequentemente negligenciadas:
- Vazamento. Em instalações com mais de cinco anos, é comum perder de 20 a 30% do ar produzido. As inspeções ultrassônicas de vazamentos têm um custo baixo, e cada vazamento corrigido reduz a capacidade que você precisa adquirir quando a produção aumentar.
- Redução de pressão. A redução da pressão de distribuição diminui simultaneamente o consumo de energia e as perdas por vazamento. Muitas usinas operam com pressão superior à necessária para qualquer ferramenta individual, simplesmente porque ninguém revisou o ponto de ajuste desde o comissionamento.
- Recuperação de calor. O calor do compressor pode pré-aquecer a água do processo, alimentar o aquecimento do ambiente ou auxiliar em estufas de secagem. Considerar esse calor recuperado altera significativamente o cálculo do retorno do investimento.
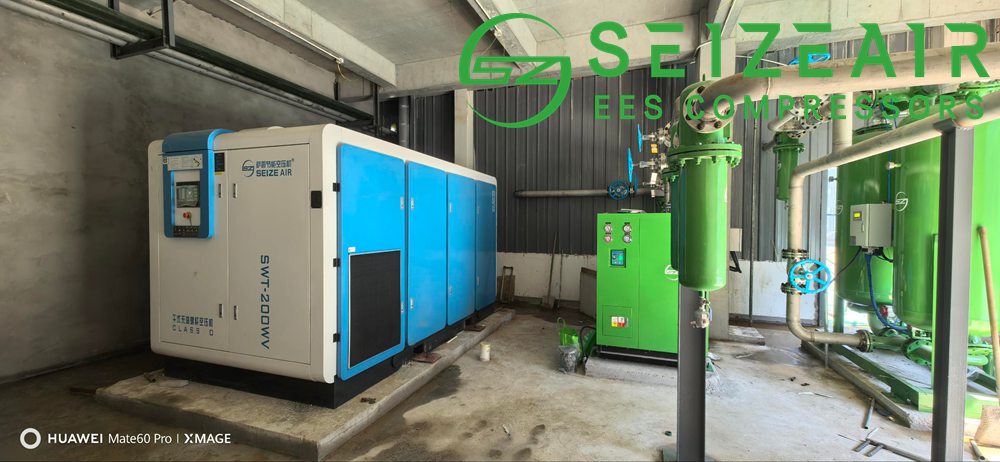
Um exemplo prático
Suponha que duas propostas cheguem à sua mesa para um galpão SMT que requer uma vazão de 20 m³/min a 7.5 bar de pressão, Classe 2.2.1 no ponto de uso, funcionando 6,000 horas por ano a um custo de 0.10 por kWh.
A proposta A refere-se a um compressor de parafuso com injeção de óleo, potência nominal de 110 kW, sistema de filtragem de três estágios e secador por adsorção sem aquecimento. A proposta B refere-se a um compressor de parafuso sem óleo, potência nominal de 125 kW, com secagem por adsorção. Em termos de preço de compra, a proposta A apresenta melhor desempenho. Em termos de consumo de energia, a proposta A também se mostra vantajosa, pois a potência específica é menor na compressão lubrificada, o que representa uma vantagem termodinâmica genuína da injeção de óleo.
Exemplo de consumo anual de energia, considerando que ambos os equipamentos estejam dimensionados corretamente: Orçamento A: 110 kW x 6,000 h = 660,000 kWh = 66,000 kWh por ano a 0.10 por kWh. Orçamento B: 125 kW x 6,000 h = 750,000 kWh = 75,000 kWh por ano a 0.10 por kWh. Diferença aparente de energia a favor do Orçamento A = 9,000 kWh por ano. Agora, adicione o que o Orçamento A não inclui: substituição do elemento filtrante a cada intervalo planejado, mais mão de obra; trocas de óleo e separador; teste de vapor/aerossol de óleo pelo menos anualmente para comprovar a classe do óleo; tratamento do condensado, considerando que a eficiência do separador não tenha diminuído; estimativa de perda de ar comprimido para purga do secador, similar para ambos; contingência para uma ocorrência de defeito relacionado ao óleo. Cenário típico do ciclo de vida após a inclusão desses itens: a diferença de energia diminui ou se inverte, e a linha de risco não aparece em nenhum orçamento, mas aparece no relatório de reclamações de garantia.
O objetivo do exercício não é que uma tecnologia seja sempre a vencedora. O objetivo é que, ao analisar apenas o valor em quilowatts, a proposta A pareça mais barata, uma diferença que desaparece quando se considera todo o ciclo de vida do projeto. As usinas que realizam esse exercício antes da adjudicação também costumam constatar que a proposta vencedora varia dependendo se a solicitação se refere a uma única máquina, a um galpão ou a uma instalação inteira com vários galpões e cargas variáveis.
Faça o mesmo cálculo para os secadores. Um secador de adsorção sem aquecimento, purgando 15% da vazão nominal em plena carga, consome continuamente cerca de 3 m³/min de ar acabado; ao longo de 6,000 horas, isso não é um erro de arredondamento, e é por isso que o controle dependente do ponto de orvalho e os projetos de purga aquecida compensam em instalações maiores.
Certificações e documentação que vale a pena solicitar
A burocracia é tediosa e resolve disputas. Solicite esses documentos antecipadamente, em vez de após a entrega, pois a documentação posterior raramente é convincente.
- Declaração de conformidade com a norma ISO 8573-1, com as três classes explicitamente nomeadas. não descritas qualitativamente, juntamente com as partes aplicáveis da norma utilizada para os testes.
- Verificação independente de Classe 0 onde a Classe 0 é especificada, como, por exemplo, testes TUV de acordo com a norma ISO 8573-2 para aerossóis de óleo, com o relatório indicando a data, o ponto de amostragem e as condições.
- Relatórios de ensaios de terceiros para vazão e potência específica, para que a capacidade citada seja rastreável em vez de nominal.
- Declaração de conformidade CE ou EAC e qualquer certificação de mercado local necessária no país de instalação.
- Certificados de materiais para partes em contato com o fluido no percurso do ar comprimido, o que é importante quando o ar entra em contato com as superfícies do produto.
- Medições de potência sonora e pressão sonora a uma distância especificada, em vez de um único valor de decibéis não definido.
- Certificação de gestão da qualidade tais como a norma ISO 9001 para a fábrica, além de procedimentos de teste final documentados.
- Protocolo de teste de aceitação em fábrica Acordado previamente, especificando o que será medido e o que será considerado como aprovação.
Quando uma máquina for utilizada em um espaço adjacente a uma sala limpa, adicione documentação referente ao acabamento da superfície, à classificação de entrada de partículas do gabinete e à compatibilidade com agentes de limpeza. Quando ela alimentar ferramentas para semicondutores, espere que as especificações do fabricante da ferramenta prevaleçam sobre todas as recomendações genéricas deste artigo; portanto, siga-as.
Comissionamento, Validação e Monitoramento Contínuo
Uma especificação só tem valor se alguém a verificar. O padrão que funciona bem em fábricas de eletrônicos é a validação em três momentos: na entrada em operação, após qualquer modificação importante e em um cronograma anual fixo.
- Instale portas de amostragem adequadas. Nos pontos de medição acordados, normalmente na saída do compressor, a jusante do secador, e em pontos de uso representativos. As normas ISO 8573-3 e ISO 8573-2 definem a geometria de amostragem aceitável, portanto, instale portas reais em vez de improvisar com uma válvula de drenagem, o que distorce significativamente os resultados.
- Teste cada uma das três classes. Com o instrumento correto: um contador de partículas de condensação ou equivalente para partículas, um medidor de ponto de orvalho calibrado com faixa adequada para água e tubos de amostragem validados ou um analisador configurado corretamente para vapor de óleo.
- Logaritmo da pressão diferencial em cada alojamento do filtro durante as verificações de rotina. A tendência indica quando trocar os elementos e quanta energia a troca irá recuperar.
- Registre o ponto de orvalho continuamente. Em vez de periodicamente, o sistema de monitoramento de tendências detecta a degradação do secador antes que se torne uma falha grave, fornecendo evidências claras durante uma auditoria do cliente.
- Mantenha um arquivo de controle de contaminação. Certificados, relatórios de testes, registros de alterações de filtros e números de lote de elementos compõem exatamente a documentação solicitada pelos auditores, e mantê-los atualizados leva apenas alguns minutos, em comparação com os dias necessários para reconstruí-los.
O monitoramento é onde reside o valor silencioso. A maioria dos controladores modernos expõe fluxo, potência, pressão, ponto de orvalho e pressões diferenciais por meio de protocolos industriais padrão, e o alarme para desvios, em vez de falhas, permite que as equipes intervenham durante um período planejado, em vez de durante a produção. As fábricas que instrumentam bem tendem a descobrir a mesma verdade pouco glamorosa: o consumo aumenta lentamente por meses antes que alguém perceba, e essa tendência quase sempre indica vazamento ou uma válvula deixada aberta.
Erros comuns que os compradores cometem ao especificar ar comprimido de grau eletrônico
- Comparação de máquinas com base no preço por kW em diferentes tecnologias. Uma unidade com injeção de óleo e filtragem adicional não é o mesmo produto que uma unidade genuinamente isenta de óleo, e a potência em quilowatts por si só não faz distinção.
- Escrever "sem óleo" sem uma classe ou um método de teste. Sem um número e um padrão, nada na reivindicação é executável.
- Localizar a entrada de ar onde custa menos, em vez de onde o ar é mais limpo. Essa única decisão define sua base para os próximos quinze anos.
- Dimensionar a secadora de acordo com o compressor, em vez de considerar o pior cenário. Os secadores devem ser dimensionados para vazão máxima na temperatura máxima de entrada, e não para a média nominal.
- Especificar a distribuição em aço carbono e esperar saídas limpas. O material dos tubos é praticamente permanente.
- Colocar tudo em uma única máquina grande. A redundância e a redução de pessoal geralmente compensam mais do que a pequena economia de capital.
- Esquecendo que secadoras e filtros também são pontos únicos de falha. O pensamento N+1 precisa ir além dos compressores.
- Tratar os relatórios de comissionamento como um produto a ser entregue uma única vez. A qualidade do ar varia; a verificação precisa ser periódica para ter algum significado.
- Ignorando a carga no piso, as rotas de acesso e a altura de elevação. Vários projetos, que de outra forma seriam excelentes, foram atrasados porque uma peça de substituição do bloco compressor não pôde ser fisicamente removida.
Perguntas frequentes
Um compressor de ar isento de óleo é suficiente por si só para a fabricação de eletrônicos?
Não. Remove o óleo adicionado pela máquina, não os hidrocarbonetos já presentes no ar ambiente de admissão, nem a água e as partículas captadas no sistema de distribuição. Para obter um resultado de Classe 1 ou superior no ponto de uso, ainda é necessário dimensionamento adequado para secagem e filtragem, tubulações limpas, localização apropriada e verificação periódica.
Qual classe da norma ISO 8573-1 uma linha SMT deve especificar?
Um ponto de partida defensável para a maioria das operações de montagem é 2.2.1: partículas Classe 2, ponto de orvalho sob pressão -40 °C, óleo Classe 1. Aumente para a Classe de partículas 1 sempre que o ar entrar em contato com a pasta de solda, o revestimento conformal ou as superfícies ópticas e siga as especificações do fabricante da ferramenta para processos de semicondutores ou displays.
Parafusos lubrificados com água podem realmente ser considerados isentos de óleo?
Sim, quando o projeto não inclui hidrocarbonetos no caminho de compressão. A água tratada substitui completamente o óleo, razão pela qual essas máquinas são utilizadas onde é necessário ar comprimido Classe 0 sem as altas temperaturas do rotor de uma turbina de parafuso seco. A desvantagem é a disciplina exigida no tratamento da água e no controle da condutividade.
Com que frequência a pureza do ar deve ser testada em uma fábrica de eletrônicos?
Uma base razoável é a realização de testes anuais para todas as três classes, com registro contínuo do ponto de orvalho, além de uma verificação não programada sempre que houver alteração no processo ou um padrão de defeito na placa. Fábricas que fornecem para clientes dos setores automotivo ou de eletrônica médica geralmente adotam intervalos semestrais para atender às expectativas de auditoria.
Por que o ponto de orvalho é pior no ponto de uso do que na saída da secadora?
A queda de pressão, o resfriamento da tubulação e a dessorção das superfícies internas contribuem para o problema. O ponto de orvalho sob pressão melhora à medida que a pressão cai, mas a margem de segurança necessária é obtida selecionando um secador uma classe acima da exigida pela especificação e mantendo as tubulações e os drenos completamente secos.
Faz sentido usar um pacote de rolagem menor em conjunto com um sistema central?
Muitas vezes sim. Máquinas locais dedicadas a um processo sensível ou a um laboratório proporcionam independência em relação a deslocamentos por toda a fábrica e permitem um controle mais rigoroso da qualidade do ar local. Além disso, seu baixo nível de ruído significa que podem ser instaladas próximas à produção sem a necessidade de uma cabine de proteção.
Qual a economia real que um inversor de frequência proporciona em uma fábrica de eletrônicos?
Em um ciclo de trabalho variável, geralmente de 20 a 35% em comparação com uma velocidade fixa equivalente, e às vezes mais em plantas com grande variação nos fins de semana ou turnos, o benefício secundário, uma faixa de pressão mais estreita, é mais difícil de quantificar e geralmente mais valioso em termos de produtividade.
Que informações devem ser incluídas em uma consulta sobre um sistema eletrônico de alta fidelidade?
Classe de pureza exigida por processo, fluxo simultâneo no pior cenário, pressão mínima aceitável, condições ambientais na sala do compressor, filosofia de redundância, utilidades disponíveis, nível de ruído permitido e quaisquer requisitos de certificação locais, como verificação CE, EAC ou TUV Classe 0.
Fale com nossos especialistas em ar comprimido.
Se você está especificando, atualizando ou solucionando problemas em um compressor de ar para uso na indústria eletrônica, o caminho mais rápido para uma resposta confiável é analisar seu perfil de carga real, juntamente com seu ponto de pureza mais baixo. Envie-nos seus dados de vazão e pressão, sua lista de processos e quaisquer medições de qualidade do ar que você já possua, e retornaremos com uma proposta de configuração, incluindo uma comparação de energia e uma estimativa de retorno do investimento. Inicie uma auditoria de ar comprimido hoje mesmo e fale com os especialistas da Seize Air, que projetam sistemas de compressores isentos de óleo com base em pureza medida, em vez de alegações de catálogo.